Scénario : du lancement de la commande au produit fini
Un exemple de bout en bout pour la fabrication : lancement de la commande, découpe et matériaux, répartition du travail, opérations d'atelier, rebuts et leur remplacement, soudage d'assemblages, contrôle qualité et clôture.
Ce scénario montre le parcours d'une commande à travers l'atelier. Le client a approuvé vingt rayonnages. Chaque rayonnage se compose de quatre montants en tube, de cinq étagères en tôle et d'accessoires achetés. Les montants sont découpés au laser, les étagères sont découpées et pliées, le cadre est soudé et le tout est peint.
Nous allons parcourir toutes les étapes et voir ce qu'il faut faire lorsque les choses ne se passent pas comme prévu, car c'est toujours le cas en production.
Qui est impliqué
- Le Planificateur lance la commande, planifie la découpe et les matériaux.
- Le Contremaître distribue le travail et prend les décisions dans l'atelier.
- Les Opérateurs effectuent les opérations.
- Le Contrôleur vérifie la qualité.
Dans une petite usine, cela peut être deux personnes. Les rôles ne disparaissent pas pour autant.
Étape 1. Lancer la commande
Ouvrez le Tableau de production, trouvez le brouillon et cliquez sur Lancer la production.
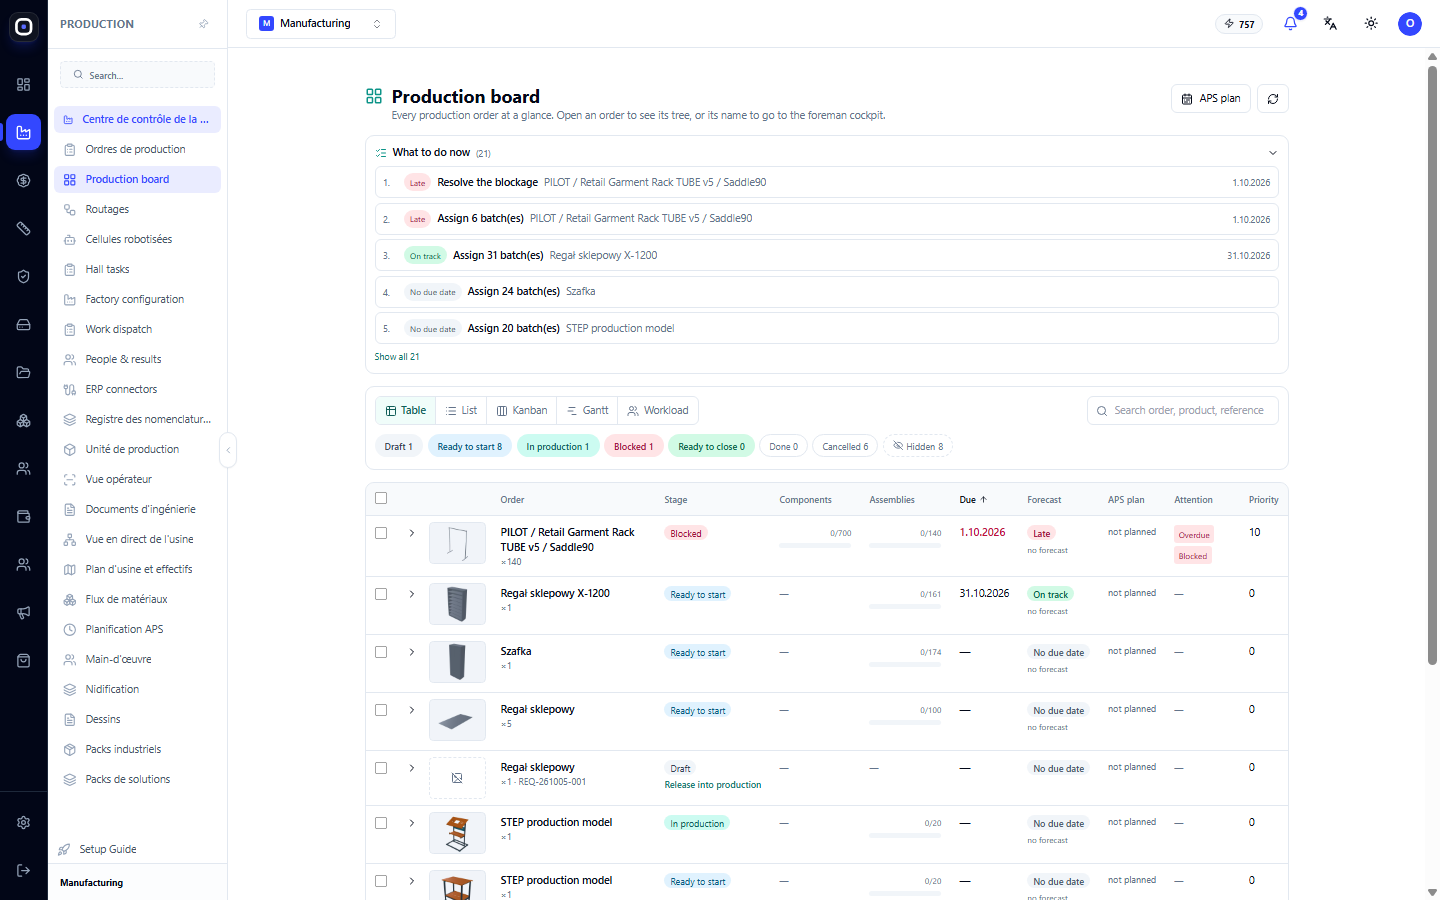
Le système vérifie la préparation, verrouille la nomenclature et crée des lots de production : montants, étagères, cadres.
Si le lancement échoue. Le système indiquera la raison. Le plus souvent, il n'y a pas de gamme de fabrication publiée pour l'un des types de pièces. Ouvrez les gammes, complétez-les et publiez-les.
Étape 2. Planifier la découpe
Ouvrez les Commandes de production, développez la commande et cliquez sur Planifier l'approvisionnement (imbrication) (Plan Supply (nesting)).
Le système comparera le besoin avec le stock. S'il reste dix montants finis de la commande précédente, il ne planifiera la découpe que de soixante-dix, et non de quatre-vingts. Pour le reste, il créera deux tâches : une pour le tube, une pour la tôle.
Passez en revue la liste des articles manquants : il ne devrait y avoir que des accessoires.
Étape 3. Vérifier le matériel
Ouvrez le Flux de matériaux et trouvez la carte de commande. Regardez le nombre Manquant.
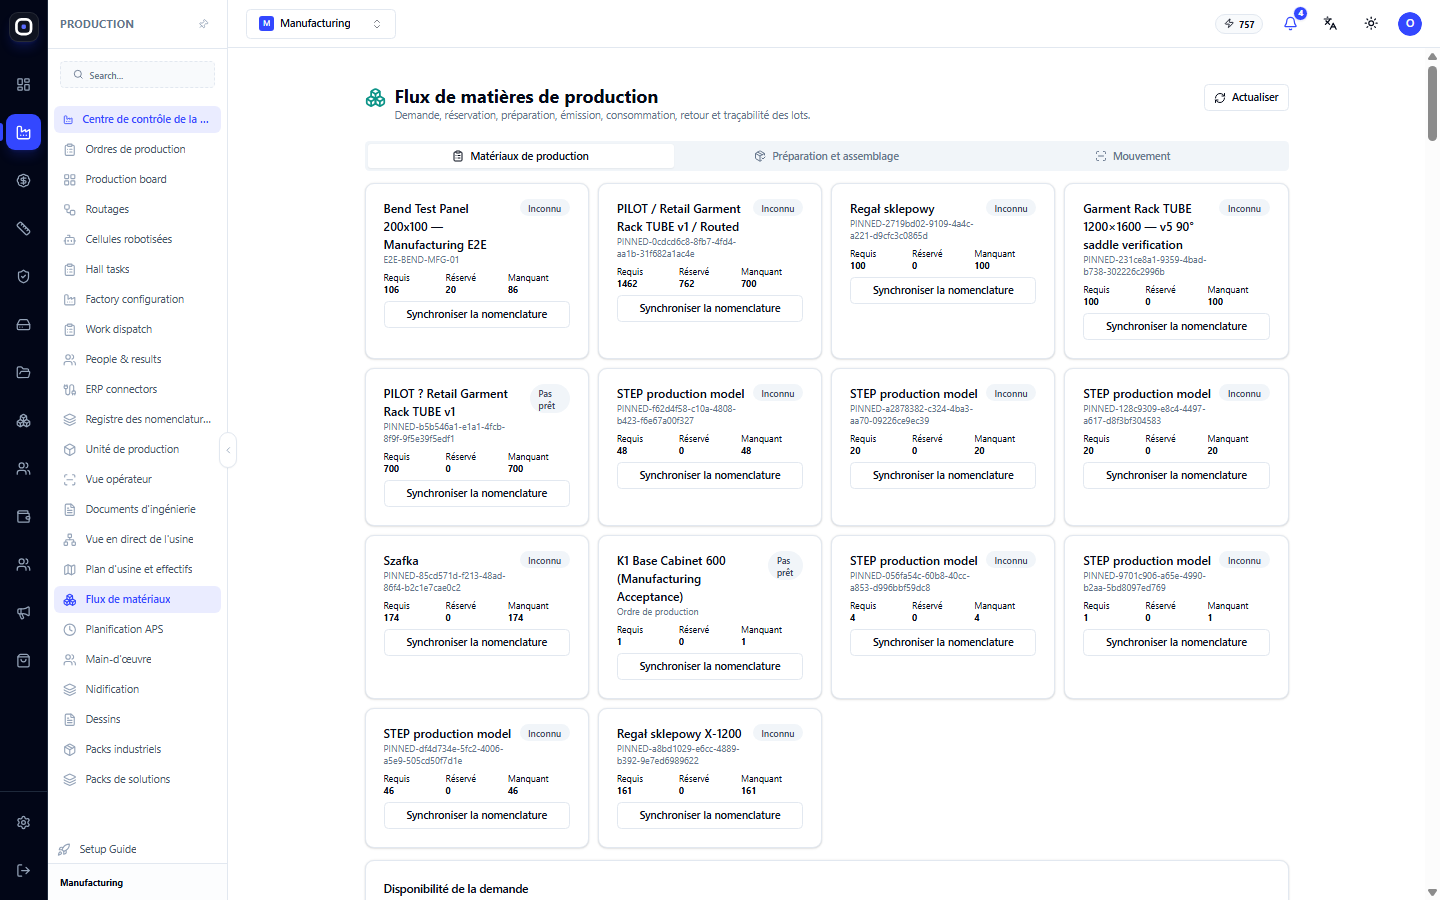
Réservez ce qui est en stock. Pour ce qui manque, passez une commande d'achat dès maintenant, et non lorsque l'opérateur viendra chercher le tube.
Si le matériel est manquant. N'attendez pas. Commencez par les pièces pour lesquelles le matériel est disponible et surveillez la date limite sur le tableau.
Étape 4. Distribuer le travail
Le contremaître ouvre le Tableau de bord du contremaître pour cette commande. La carte 3D montre quelles pièces sont prêtes à démarrer.
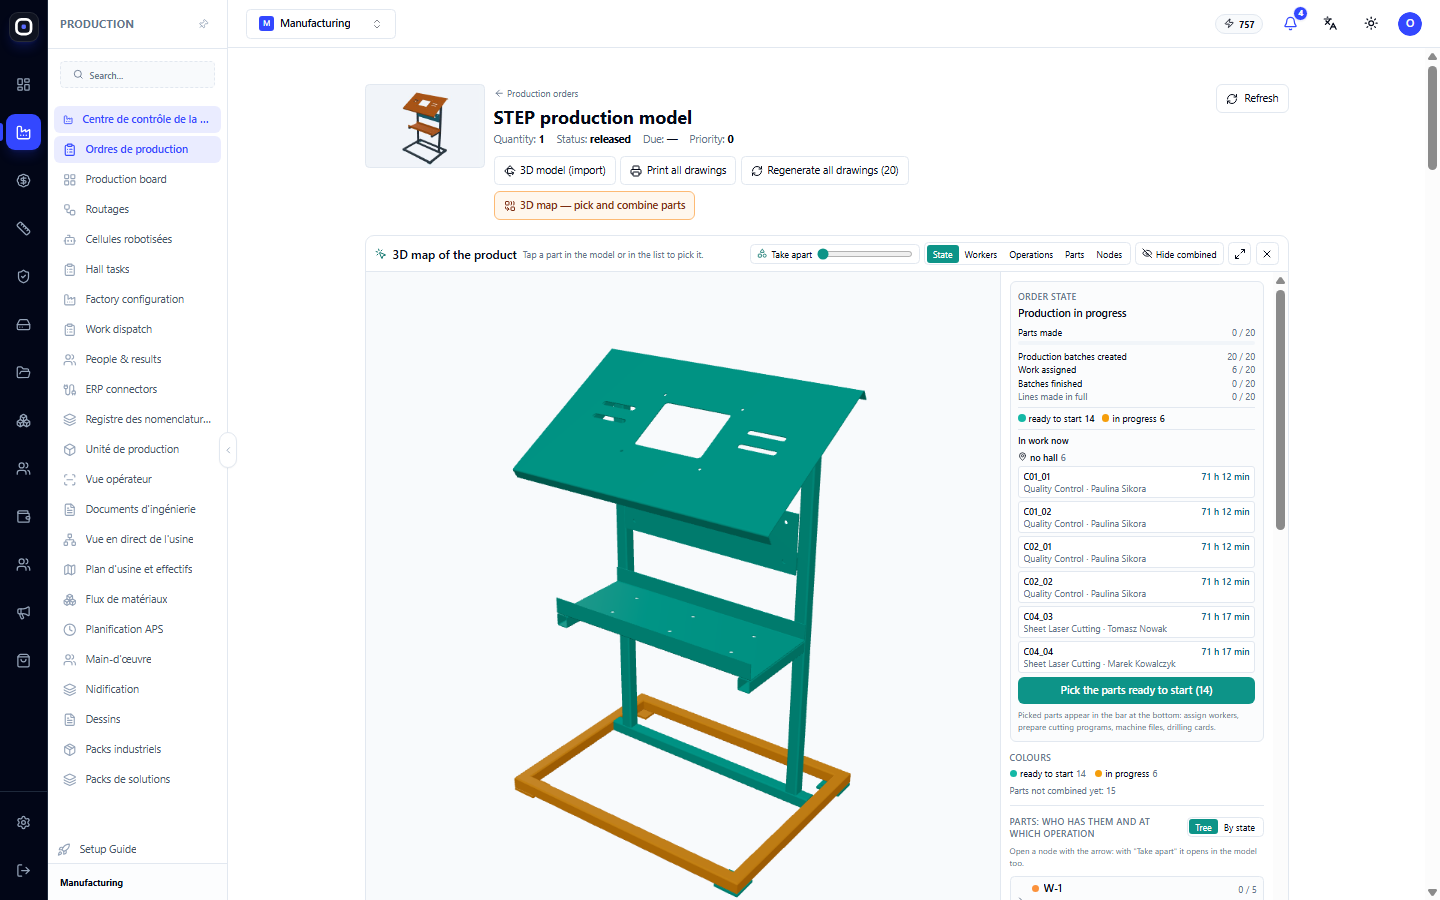
Il marque les pièces prêtes et attribue les exécutants. La même chose peut être faite sur la page Répartition du travail pour toutes les commandes à la fois : faites glisser le travail du pool vers les personnes ou cliquez sur Distribuer automatiquement.
Si personne n'est disponible. Le système n'affiche que les personnes ayant la compétence requise. Si la liste est vide, soit tout le monde est occupé, soit la compétence n'est attribuée à personne.
Étape 5. Découpe
L'opérateur laser ouvre le Poste de travail de l'opérateur, scanne la machine et le lot, puis clique sur Démarrer. Les dessins et les fichiers de programme sont disponibles dans le lot ouvert.
Après chaque pièce découpée, il fait un rapport sur la page Réception après découpe : quelle pièce a été découpée, combien de pièces ont été obtenues, quel est le reste.
Si l'opérateur ne fait pas de rapport. L'opération suivante ne commencera pas, car pour le système, les pièces n'existent pas encore. C'est la cause la plus fréquente des commandes « bloquées ».
Étape 6. Pliage
Les étagères passent à la presse plieuse. L'opérateur ouvre le Centre opérateur de pliage, sélectionne la pièce et la machine, et effectue les plis dans l'ordre recommandé, en confirmant chacun d'eux.
Étape 7. Incident : rebut
Pendant le pliage, une étagère sur vingt est endommagée. L'opérateur clique sur Terminer et indique : dix-neuf bonnes, une défectueuse, raison — angle incorrect.
Ce qui se passe ensuite sans aucune action supplémentaire :
- une marque apparaît sur le tableau de bord du contremaître : une pièce à remplacer ;
- la commande sur le tableau indique qu'il manque quelque chose.
Le contremaître clique sur Remplacer le rebut. Un nouveau lot est créé pour exactement une étagère. Il suit le même itinéraire : découpe, pliage.
Les commandes ne sont pas relancées. Les dix-neuf bonnes étagères continuent, et la vingtième rattrape son retard.
S'il y a du stock en entrepôt. Au lieu d'un nouveau lot, une étagère finie peut être prise en stock. Le panneau indiquera si des étagères sont disponibles.
Étape 8. Soudage d'assemblages
Les montants et les traverses sont prêts. Il faut maintenant les souder pour former les cadres. Le soudeur ne décide pas lui-même quoi souder avec quoi.
Le contremaître, sur la carte 3D, marque les pièces d'un cadre et clique sur Combiner. Il choisit le soudage, indique la quantité. Un assemblage W-1 apparaît avec son propre lot, modèle et dessin d'assemblage.
Lorsque toutes les pièces de l'assemblage sont prêtes, le soudeur le voit sur son terminal, le prend et commence le travail.
Si le soudeur ne voit pas l'assemblage. Une de ses pièces n'est pas encore prête. La carte de l'assemblage indique ce qu'il attend.
Étape 9. Contrôle qualité
Dans la gamme du cadre, après le soudage, il y a une marque « Contrôle qualité requis ». Dès que le soudeur termine l'opération, une vérification apparaît sur la page Gestion de la qualité.
Le contrôleur inspecte le cadre et enregistre le résultat.
Si la vérification échoue. Il y a deux options. Si la soudure peut être refaite, le cadre est envoyé en retouche : le même lot retourne au soudeur. Sinon, un rebut est proposé, il est approuvé par une personne autorisée, et le contremaître lance le remplacement.
Étape 10. Peinture et assemblage
Les cadres et les étagères passent les étapes restantes de la gamme de la même manière : attribution, démarrage, achèvement. Sur le tableau de bord du contremaître, la progression augmente en nombre de pièces conformes.
Étape 11. Clôture
Lorsque tous les articles sont entièrement fabriqués, le message « Peut être clôturé » apparaît sur le tableau de bord du contremaître, et la commande sur le tableau passe à l'étape correspondante.
Avant de clôturer, vérifiez :
- s'il n'y a pas de rebut non remplacé ;
- si toutes les retouches sont clôturées ;
- si les matériaux restants ont été retournés en stock.
Clôturez la commande.
Ce qui reste après la commande
Même après la clôture, l'historique complet est conservé dans le système.
- Chaque pièce. Qui, quand et sur quelle machine l'a fabriquée.
- Chaque décision. Qui a remplacé le rebut, modifié la gamme, attribué l'exécutant.
- Temps réel. Combien de temps chaque opération a réellement pris. La prochaine estimation d'un tel produit sera plus précise.
- Causes des retards. Ce qui a exactement pris du temps.
Si six mois plus tard, le client revient avec une réclamation, vous trouverez en une minute de quel lot de métal et par qui son rayonnage a été fabriqué.
Rythme quotidien pendant l'exécution
Le matin. Le planificateur ouvre le tableau de production et parcourt la liste « Que faire maintenant ». Le contremaître ouvre la répartition du travail et gère les alertes.
La journée. Le contremaître réagit aux rebuts et aux retards sur le panneau de commande. Les opérateurs travaillent depuis leurs postes de travail.
Le soir. Le contremaître distribue le travail pour le lendemain. Le planificateur vérifie s'il n'y a pas de marques rouges de prévision.
Causes les plus fréquentes de retards
Les opérateurs ne marquent pas le travail
Le système ne voit que ce qui est enregistré. Une opération inachevée ou un rapport de découpe manquant arrête tout ce qui suit.
Pas de gamme ou de temps standard
Sans gamme, la pièce ne peut pas être lancée ; sans temps standard, le délai ne peut pas être calculé.
Le matériel a été commandé trop tard
Le manque est visible le jour du lancement. Regardez-le le jour du lancement.
Le rebut n'a pas été remplacé
Un rebut non remplacé empêche de clôturer la commande. Il est visible immédiatement sur le tableau de bord du contremaître.
L'assemblage n'a pas été créé
Les pièces sont prêtes et en attente, mais le soudeur ne voit rien car le contremaître ne les a pas combinées en un assemblage.