Oprela Manufacturing pour le propriétaire d'usine : où sont l'argent, le temps et les risques
Ce que le propriétaire et le directeur obtiennent du système : le coût réel de chaque commande, la charge de l'atelier, les causes des retards, la productivité des employés et des décisions basées sur des faits, et non sur des impressions.
Le propriétaire d'une usine a généralement trois questions auxquelles il est difficile d'obtenir une réponse honnête : combien avons-nous réellement gagné sur cette commande, serons-nous à temps et où perdons-nous de l'argent. Les réponses sont dispersées entre le tableau du gestionnaire, la tête du chef d'atelier et la comptabilité, qui clôture le mois une semaine après sa fin.
Oprela Manufacturing rassemble ces réponses en un seul endroit et les met à jour en temps réel.
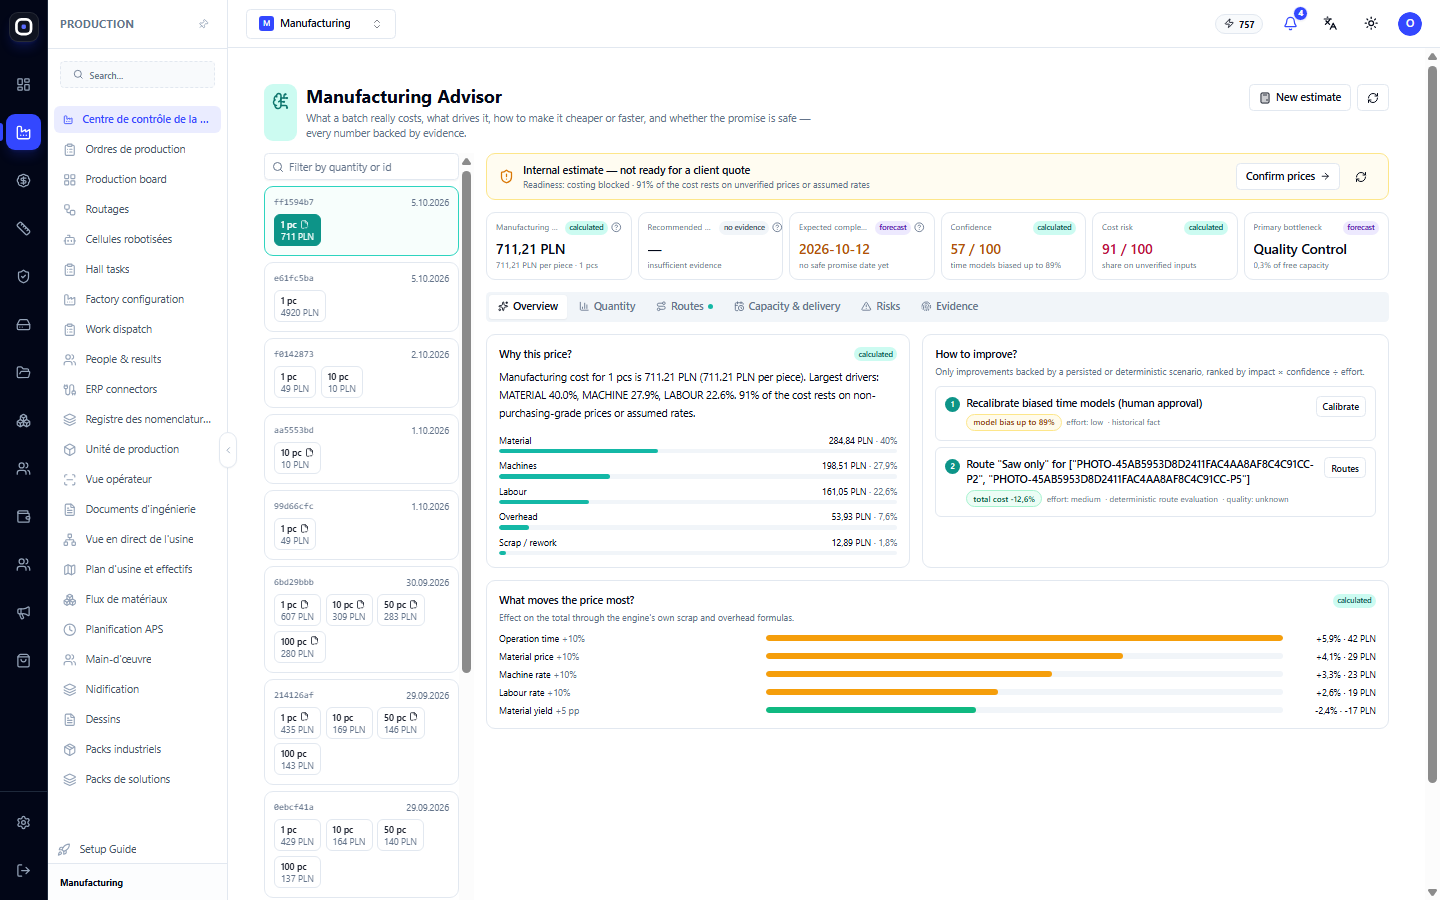
Combien avons-nous gagné
Le Manufacturing Advisor décompose le coût de chaque estimation en matériaux, travail des machines, main-d'œuvre et frais généraux. Vous voyez ce qui rend un produit cher, comment le prix unitaire change en fonction de la quantité, et quelles routes alternatives peuvent le rendre moins cher.
Après l'exécution de la commande, les données réelles de l'atelier sont comparées à l'estimation. Le système apprend des écarts : si le soudage de vos produits prend systématiquement plus de temps que prévu, les estimations futures seront plus précises.
Serons-nous à temps
Le Tableau de production affiche toutes les commandes ensemble : étapes, délais, diagramme de Gantt et charge de travail des personnes. En haut se trouve la liste « ce qu'il faut faire maintenant » : quelles commandes sont bloquées et pourquoi.
Avant de promettre un délai à un client, vous pouvez vérifier comment une nouvelle commande affectera la charge de travail. C'est la différence entre « nous le ferons dans deux semaines, probablement » et « nous le ferons avant le 14, car la section de soudage est libre à partir du 9 ».
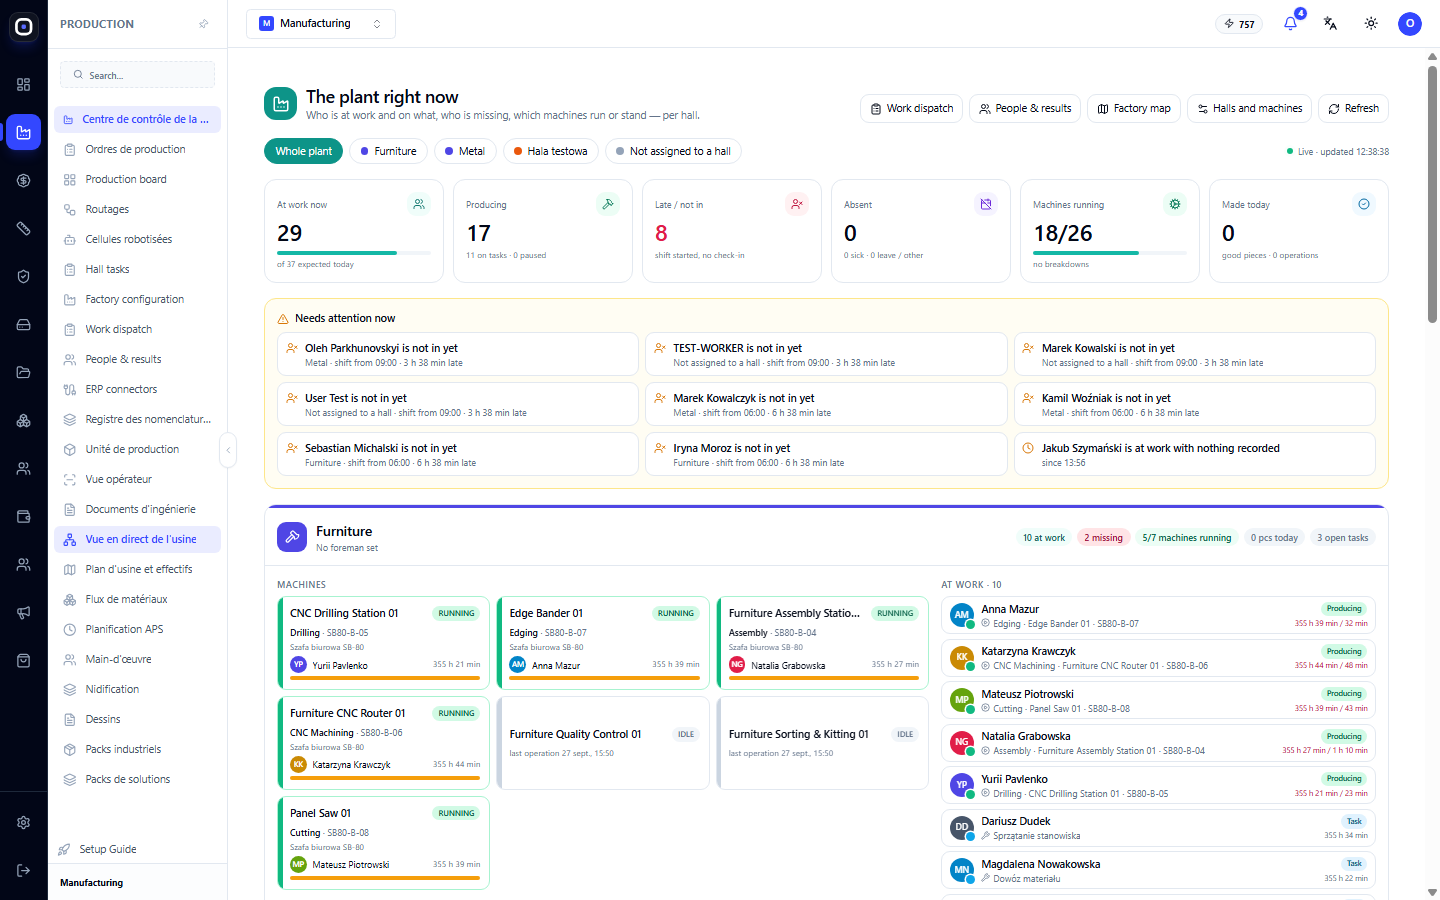
Ce qui se passe en ce moment
Usine en direct montre qui est au travail, quelles machines fonctionnent et lesquelles sont à l'arrêt, et ce qui nécessite une attention : un employé en service sans tâche, une machine sans opérateur, un retard sur une opération. Il n'est pas nécessaire d'aller à l'atelier pour cela.
Où nous perdons
- Causes des retards. Lorsqu'une opération est retardée, l'employé choisit la raison : pas de matériel, attente de plans, panne, reprise. Après un mois, vous ne voyez pas « tout est en retard », mais « 40 % des retards sont dus au matériel ».
- Rebuts et reprises. La gestion de la qualité enregistre chaque défaut, décision et coût des rebuts.
- Arrêts. Le temps des machines et des personnes sans travail est visible par section.
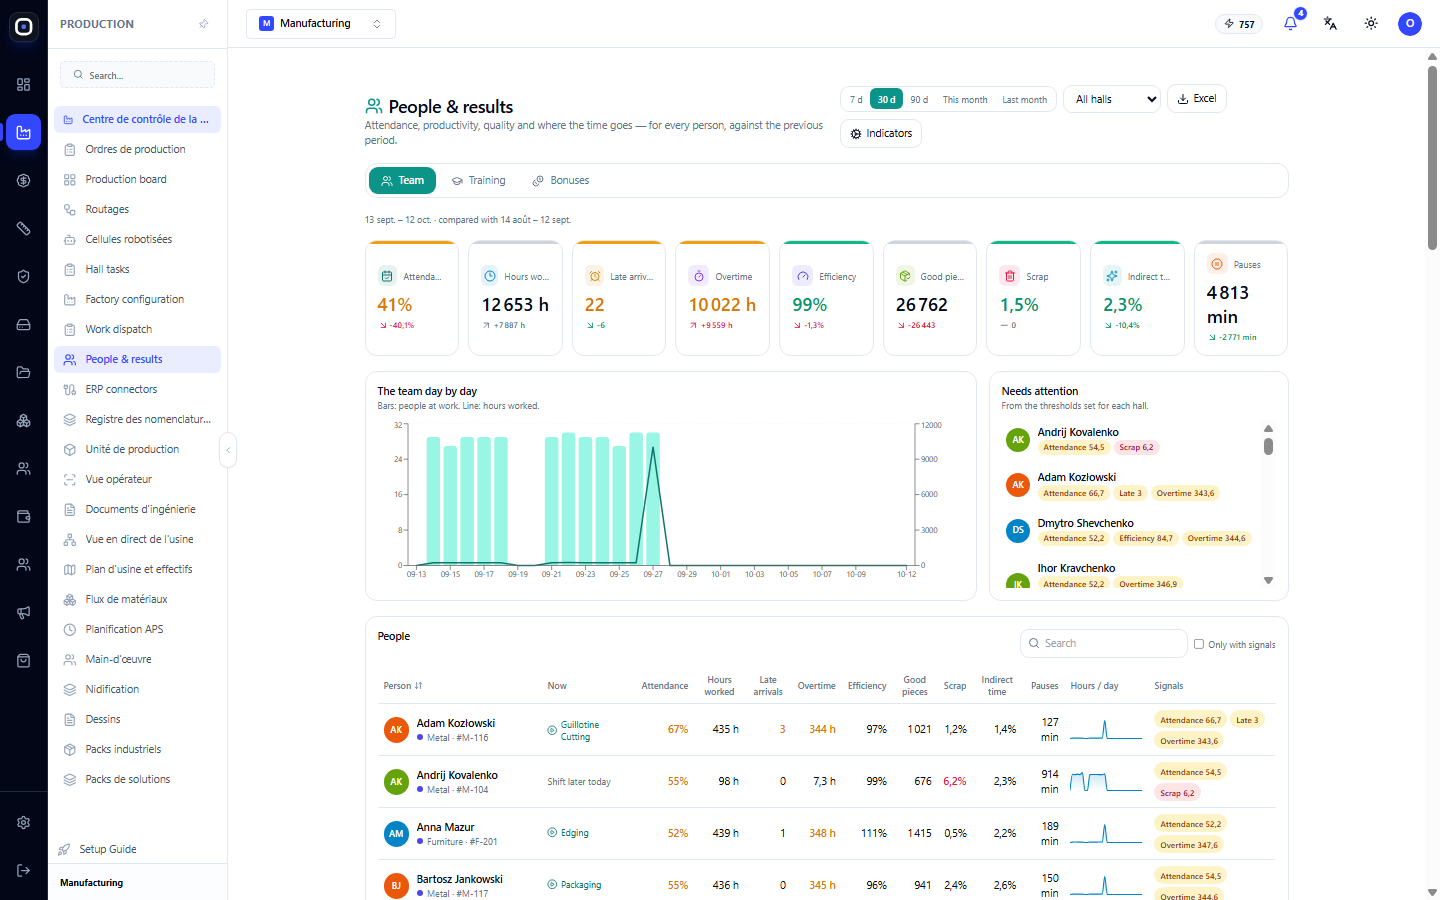
Personnes et résultats
La page Personnes et résultats affiche la présence, la productivité, les heures supplémentaires, la qualité et le plan de formation – par rapport à la période précédente. Les signaux « Nécessite une attention » indiquent avec qui il faut parler. Le calcul des primes est basé sur des données factuelles, et non sur des impressions.
Indépendance vis-à-vis des individus
Le plus grand risque d'une petite usine est la connaissance dans la tête d'une ou deux personnes. Lorsque les itinéraires, les normes, les prix et les règles sont décrits dans le système, un nouveau gestionnaire calcule le prix de la même manière qu'un expérimenté, et un nouveau chef d'atelier voit la même image que le précédent.
Ce que vous obtiendrez au cours des premiers mois
- Premier mois : toutes les commandes dans un seul système, on voit ce qui se passe et qui fait quoi.
- Deuxième-troisième : premières comparaisons de l'estimation avec le fait, causes compréhensibles des retards.
- Ensuite : des prix plus précis, des délais de réponse plus courts aux clients, des décisions d'investissement dans l'équipement basées sur la charge réelle.