Comment Oprela calcule le temps des opérations : géométrie, machine et opérateur
Le temps d'opération dans Oprela n'est pas saisi manuellement pour chaque pièce. Il est calculé à partir de la forme de la pièce, des capacités d'une machine spécifique et du rythme de l'opérateur, puis ajusté en fonction des faits. Nous expliquons le modèle en termes simples.
Les normes de temps sont la base du prix et de la planification. Si la norme est incorrecte, tout est incorrect : l'offre au client, la charge de l'atelier, le délai et la prime de l'employé. En même temps, il est impossible de saisir manuellement la norme pour chaque nouvelle pièce dans une production sur commande : les pièces sont différentes à chaque fois.
Oprela calcule le temps à partir de trois composants.
1. Ce qui doit être fait : la géométrie de la pièce
À partir du modèle 3D, le système connaît tout ce qui affecte le temps pour la pièce :
- découpe — longueur du contour, nombre de trous, épaisseur et matériau ;
- pliage — nombre de plis, longueur et taille de la pièce ;
- soudage — longueur des soudures et leur type ;
- perçage, fraisage, assemblage — nombre d'éléments et dimensions.
2. Comment c'est fait : le profil de la machine
Chaque machine a ses propres chiffres : vitesse de coupe pour le matériau et l'épaisseur, temps pour un pli, temps de réglage, vitesse de soudage. Pour les machines typiques, il existe des modèles que vous complétez avec vos propres valeurs. Deux machines identiques peuvent avoir des profils différents si elles fonctionnent différemment.
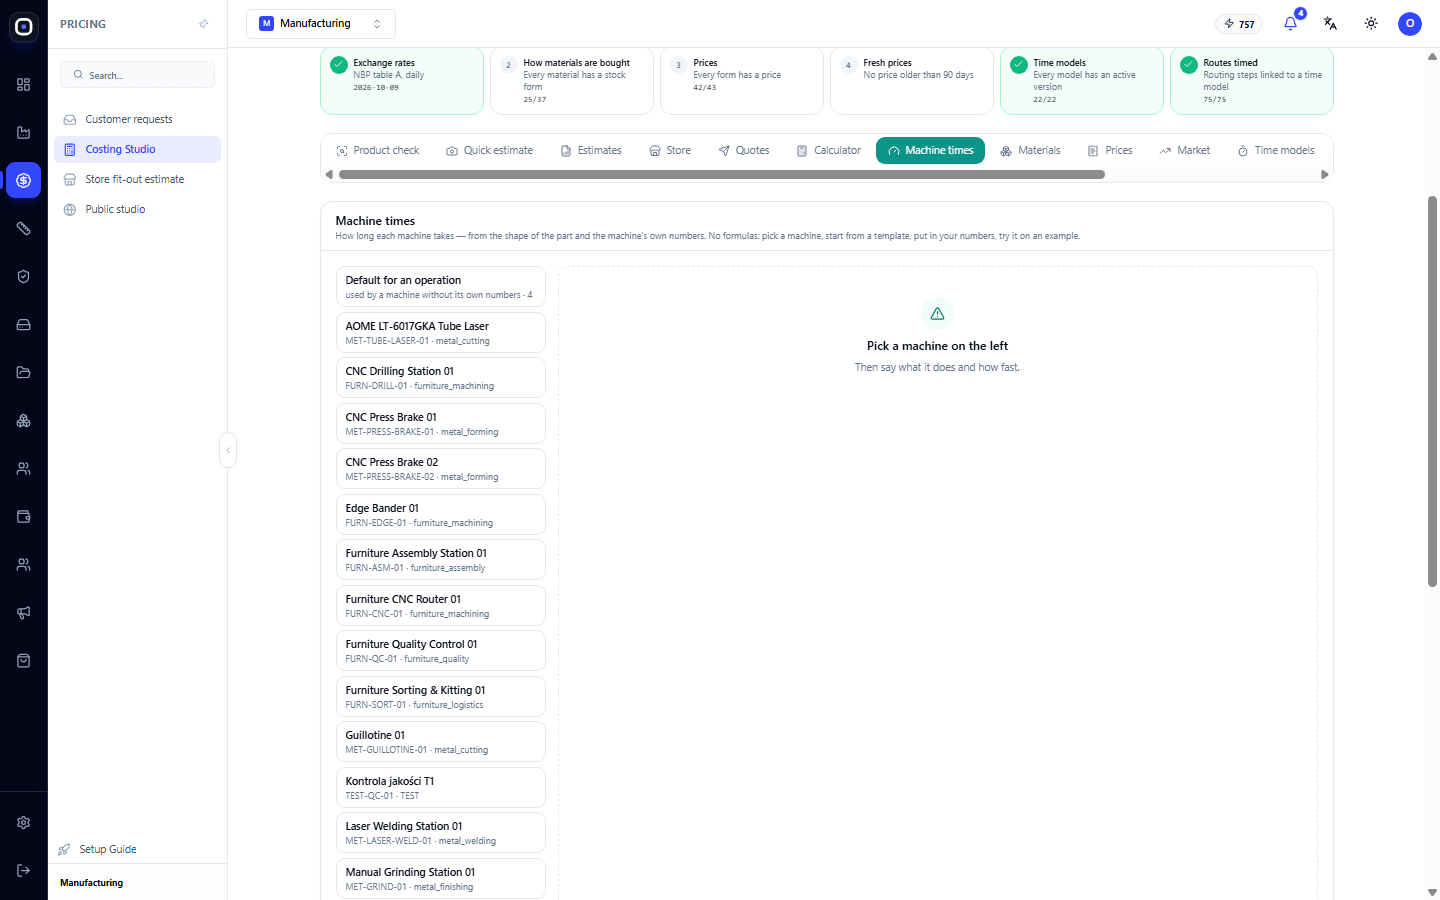
Sont calculés séparément :
- réglage — une seule fois par lot, quelle que soit la quantité ;
- temps par pièce — multiplié par la quantité.
Par conséquent, le prix par pièce pour un lot de cent unités est légitimement inférieur à celui d'une seule.
3. Qui le fait : le rythme de l'opérateur
Un soudeur expérimenté et un débutant travaillent à des vitesses différentes. Le système prend en compte la qualification et le rythme de l'opérateur, de sorte que le plan pour un atelier où travaillent des débutants ne sera pas irréalistement optimiste.
Comment cela est vérifié
Le calcul est une hypothèse. Le fait vient de l'atelier : l'opérateur marque le début et la fin de l'opération dans Oprela Floor. Le système compare le temps calculé au temps réel, et si la différence est stable, Manufacturing Advisor propose un calibrage : par exemple, "le soudage sur cette machine prend en moyenne 25 % plus de temps que prévu". Le technologue examine la proposition et l'accepte ou la rejette. Rien ne change sans intervention humaine.
Où le temps calculé est-il utilisé
- Prix : le coût du travail des machines et des personnes.
- Planification : la charge des machines et des ateliers, les délais.
- Répartition du travail : le chef d'équipe voit combien de temps une opération doit durer, et le système signale quand elle prend trop de temps.
- Résultats des personnes : la productivité est comparée à une norme réaliste.
Pourquoi c'est mieux que les normes "basées sur l'expérience"
- Une nouvelle pièce reçoit une norme immédiatement, sans chronométrage.
- Les normes sont les mêmes pour tous les technologues et managers.
- Le changement de machine ou de technologie modifie les normes pour toutes les pièces simultanément.
- Les normes deviennent plus précises à chaque commande exécutée.
Par où commencer
Configurez les profils de 3 à 5 machines qui représentent la plus grande partie du temps (généralement la découpe, le pliage, le soudage). Vérifiez le calcul sur quelques pièces dont vous connaissez bien le temps. Ajoutez les autres machines progressivement.