Jak Oprela oblicza czas operacji: geometria, maszyna i człowiek
Czas operacji w Opreli nie jest wprowadzany ręcznie dla każdej części. Jest on obliczany na podstawie kształtu części, możliwości konkretnej maszyny i tempa pracownika, a następnie weryfikowany na podstawie faktycznych danych. Wyjaśniamy model w prostych słowach.
Normy czasowe są podstawą zarówno ceny, jak i planowania. Jeśli norma jest błędna, wszystko jest błędne: oferta dla klienta, obciążenie hali produkcyjnej, termin i premia pracownika. Jednocześnie ręczne wprowadzanie normy dla każdej nowej części w produkcji na zamówienie jest niemożliwe: części są za każdym razem inne.
Oprela oblicza czas z trzech składników.
1. Co należy zrobić: geometria części
Na podstawie modelu 3D system wie o części wszystko, co wpływa na czas:
- cięcie — długość konturu, liczba otworów, grubość i materiał;
- gięcie — liczba gięć, długość i rozmiar części;
- spawanie — długość spoin i ich typ;
- wiercenie, frezowanie, montaż — liczba elementów i wymiary.
2. Czym to jest robione: profil maszyny
Każda maszyna ma własne parametry: prędkość cięcia dla materiału i grubości, czas na jedno gięcie, czas przezbrojenia, prędkość spawania. Dla typowych maszyn dostępne są szablony, które uzupełniasz własnymi wartościami. Dwie identyczne maszyny mogą mieć różne profile, jeśli pracują inaczej.
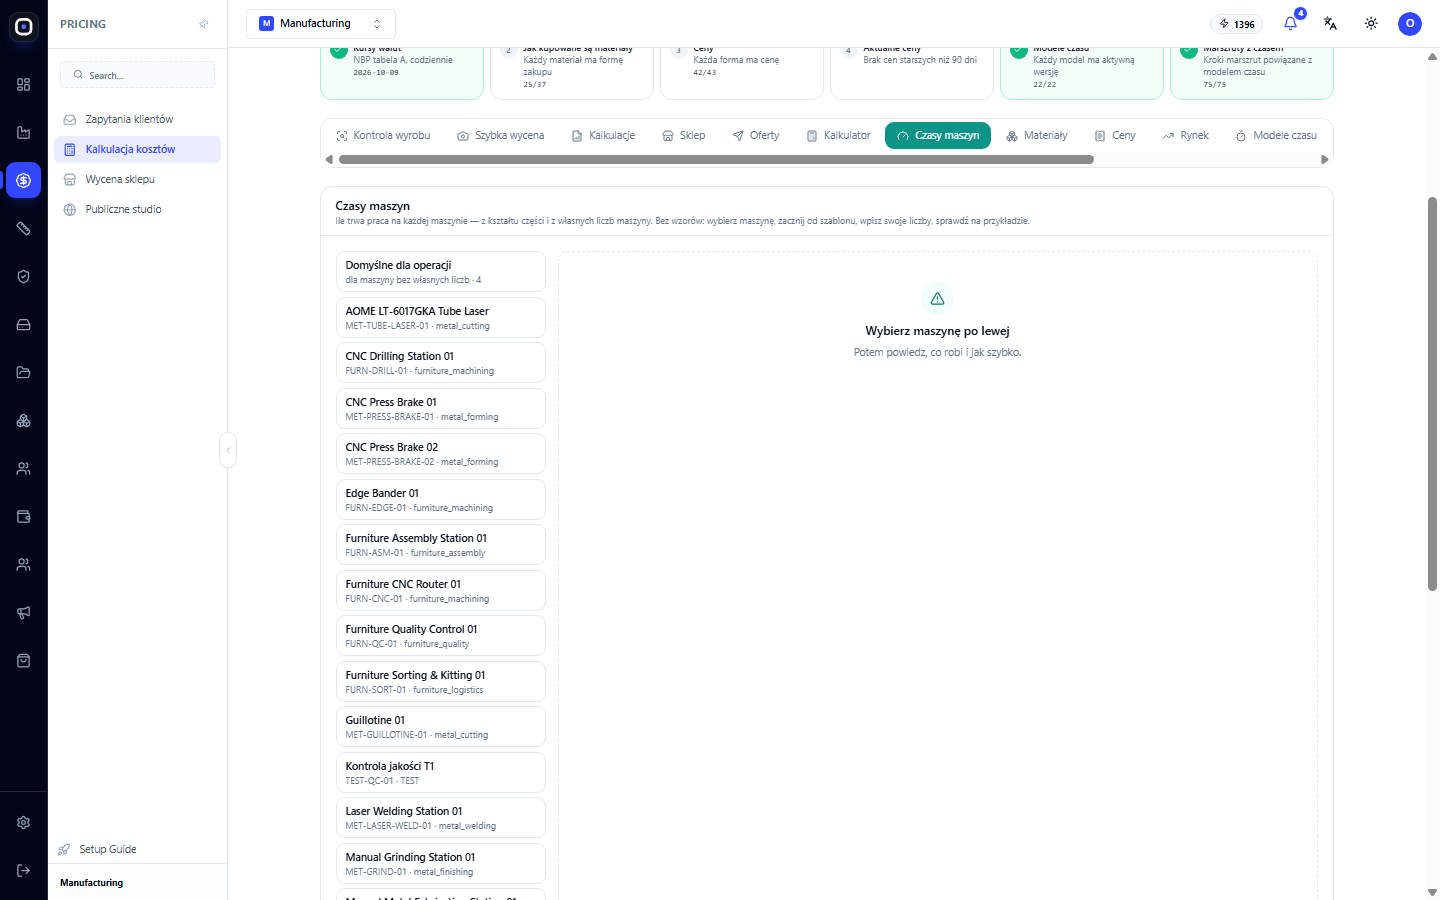
Oddzielnie obliczane są:
- przezbrojenie — jednorazowo na partię, niezależnie od ilości;
- czas na sztukę — mnożony przez ilość.
Dlatego cena za sztukę dla partii stu sztuk jest uzasadnienie niższa niż dla jednej.
3. Kto to robi: tempo człowieka
Doświadczony spawacz i nowicjusz pracują z różną prędkością. System uwzględnia kwalifikacje i tempo pracownika, więc plan dla sekcji, gdzie pracują nowicjusze, nie będzie nierealistycznie optymistyczny.
Jak to jest weryfikowane
Obliczenia to hipoteza. Fakty pochodzą z hali produkcyjnej: pracownik zaznacza rozpoczęcie i zakończenie operacji w Oprela Floor. System porównuje obliczony czas z faktycznym, a jeśli różnica jest stabilna, Manufacturing Advisor proponuje kalibrację: na przykład „spawanie na tej maszynie trwa średnio o 25% dłużej niż obliczono”. Technolog przegląda propozycję i akceptuje ją lub odrzuca. Nic nie zmienia się bez udziału człowieka.
Gdzie wykorzystywany jest obliczony czas
- Cena: praca maszyn i ludzi w koszcie własnym.
- Planowanie: obciążenie maszyn i sekcji, terminy.
- Rozdział pracy: brygadzista widzi, ile powinna trwać operacja, a system sygnalizuje, gdy się przedłuża.
- Wyniki ludzi: produktywność jest porównywana z realistyczną normą.
Dlaczego jest to lepsze niż normy „z doświadczenia”
- Nowa część otrzymuje normę od razu, bez chronometrażu.
- Normy są takie same dla wszystkich technologów i menedżerów.
- Zmiana maszyny lub technologii zmienia normy dla wszystkich części jednocześnie.
- Normy stają się dokładniejsze z każdym zrealizowanym zamówieniem.
Od czego zacząć
Skonfiguruj profile 3–5 maszyn, które generują największą część czasu (zazwyczaj cięcie, gięcie, spawanie). Sprawdź obliczenia na kilku częściach, których czas dobrze znasz. Pozostałe maszyny dodawaj stopniowo.